
Inser Industria · Para productores de bienes de consumo no duraderos Tu línea principal ya va rápida. Lo que la rodea decide cuánto produces.
Tu producto lo haces tú. Nosotros ponemos el criterio, el diseño y la integración para que tu planta produzca más con la línea que ya tiene.
- 1987desde entonces automatizando
- +1.000proyectos ejecutados
- +600clientes
- 17países
El cuello de botella está en lo que rodea a la máquina de proceso.
En una planta de bienes de consumo, la inversión suele estar en la línea principal: llenadora, envasadora, impresora, extrusora. Va rápida y está medida.
Pero el output real de la planta lo marcan la recepción, los procesos auxiliares, el final de línea, el almacén y la expedición, que siguen dependiendo de personas, de turnos y de cuántos cambios de formato haya ese día.
Casi nadie mide esas paradas por separado, así que casi nadie sabe cuánto cuestan. Lo primero que hacemos es ponerles número.
Dónde se va el turno
- El cambio de formato. Cada referencia nueva es un ajuste, y el ajuste lo hace quien sabe. Si no está, no se cambia.
- El final de línea. Encajado, paletizado, enfardado y etiquetado a mano marcan el ritmo de todo lo que hay antes.
- Los procesos auxiliares. Alimentar, retirar, mover entre puestos: no aparecen en ningún indicador y se comen las horas.
- La expedición. El pico de última hora sale como puede, y ahí es donde se generan los errores que llegan al cliente.
Ninguna de estas cuatro se arregla comprando una máquina de proceso más rápida.
La inversión
- Cuesta justificar la inversión cuando la línea «ya va»
- Incertidumbre al dimensionar el final de línea para los picos de campaña
- Poca visibilidad para anticipar dónde se acumula el producto
La entrega a tiempo
- Cada cambio de formato arrastra la línea entera
- Muchos formatos y promociones que entran con poco aviso
- Cuesta seguir un calendario de campañas que se mueve
La máquina
- Microparadas que nadie llega a contabilizar
- El ajuste sale distinto según quién esté ese día en la máquina
- Ajuste lento cada vez que entra un formato nuevo
De la materia prima al camión
Tu línea, en el centro. Seis zonas a su alrededor.
La línea principal es tuya y sigue intacta. Todo lo demás trabaja a su ritmo para que siga alimentada. Toca una zona del plano y mira qué resolvemos en ella, cómo y con qué.
01 Recepción y alimentación
El reto
Que la línea principal no espere nunca a un envase, a una caja o a un consumible. Hoy depende de quién esté para bajar el palet y acercarlo a la máquina.
Cómo lo resolvemos
Depaletizado automático de envases, cajas y materia prima, y alimentación de la línea y de sus consumibles, para que la máquina de proceso trabaje sin huecos.
Con qué
- Depaletizado capa a capa o caja a caja
- Carga automática de formadoras, planchas y consumibles
- Transporte hasta la entrada de la línea, al ritmo de la máquina
02 Procesos auxiliares
El reto
Agrupar, orientar, contar, pesar o inspeccionar entre máquina y máquina: tareas que nadie mide y que paran la línea cuando falla la persona que las hacía.
Cómo lo resolvemos
Picking guiado por visión, agrupación y control en línea, integrados con la máquina de proceso y a su ritmo, sea del fabricante que sea.
Con qué
- Picking con visión artificial, sin posicionar antes el producto
- Agrupación y formación de capa
- Control de calidad, pesaje y conteo en línea
03 Formación de caja y encajado
El reto
Cada formato nuevo es un ajuste, y el ajuste lo hace quien sabe. Si no está, no se cambia; y en campaña, se cambia muchas veces.
Cómo lo resolvemos
Formación de caja, encajado y cierre con el cambio de formato por receta: con robot colaborativo cuando manda la variedad y con célula cerrada cuando manda la cadencia.
Con qué
- Formación de caja y de box pallet
- Encajado por capas, por gravedad o pieza a pieza
- Robot colaborativo junto a las personas, sin vallado
- Cambio de formato por receta, desde la pantalla
04 Paletizado
El reto
Mosaicos distintos por cliente y por destino, cargas de veinte kilos a mano y el pico de última hora, que sale como puede.
Cómo lo resolvemos
Paletizado robotizado de cajas, sacos, bandejas o box pallets, con el mosaico de cada cliente programado sin parar la línea.
Con qué
- Mosaicos por cliente y por destino, sin reprogramar el robot
- Cajas, sacos, bandejas y box pallets
- Una o varias líneas a un mismo robot
- Alimentación automática de palets vacíos y separadores
05 Enfardado, etiquetado y control
El reto
Que el palet salga estable, identificado y contado antes de subir al camión, y no después de una reclamación.
Cómo lo resolvemos
Enfardado, flejado, funda superior, etiquetado y verificación del palet: el final de línea se cierra antes de expedición.
Con qué
- Enfardado y flejado automáticos
- Funda superior y cantoneras
- Etiqueta del palet con los datos del pedido
- Control dimensional y trazabilidad de cada palet
06 Almacén, pedidos y expedición
El reto
Descargar el almacén y preparar cada pedido a mano, con carretillas cruzándose con personas camino del muelle y el pico de última hora encima.
Cómo lo resolvemos
Descarga automática del almacén, preparación de pedidos con picking de caja y palet mixto, y transporte con AGV y robots móviles hasta el muelle, integrados con tu gestión de almacén.
Con qué
- Descarga del almacén y alimentación de la zona de pedidos
- Preparación de pedidos: picking de caja y palet mixto por pedido
- AGV y robots móviles con navegación natural, sin obra
- Integración con el SGA y el ERP de la planta
Para quien responde de que la planta no pare
Seis preguntas. Sí o no. Treinta segundos.
Pensadas para quien decide con quién trabajar los próximos años, no qué máquina comprar mañana. Al final te decimos por dónde empezaríamos.
-
1 / 6
¿Tu línea principal espera alguna vez a que alguien le acerque envases, cajas o consumibles?
Recepción y alimentación: que la máquina de proceso no espere nunca a un palet.
-
2 / 6
¿Cada cambio de formato o de campaña depende de dos o tres personas concretas?
Formación de caja y encajado con cambio de formato por receta: el cambio lo hace el turno que esté.
-
3 / 6
¿El paletizado, o mantener el mosaico de cada cliente, marca el ritmo de tu expedición?
Paletizado robotizado con el mosaico de cada cliente programado, sin parar la línea.
-
4 / 6
¿Tus grandes clientes te auditan la calidad, el etiquetado y la trazabilidad de cada palet?
Control en línea y un final de línea que identifica y cuenta cada palet antes de que salga.
-
5 / 6
¿Preparáis los pedidos a mano, con carretillas cruzándose con personas camino del muelle?
Descarga del almacén, preparación de pedidos y transporte con AGV y robots móviles hasta la expedición.
-
6 / 6
¿Tienes varias líneas o plantas automatizadas por proveedores distintos, y nadie responde del conjunto?
Un plan de planta con un solo responsable: la emulamos entera, decidimos contigo por dónde empezar y respondemos del rendimiento, con servicio técnico propio.
Tu resultado
Empezaríamos por aquí.
- 01Recepción
- 02Auxiliares
- 03Encajado
- 04Paletizado
- 05Enfardado
- 06Expedición
- +Plan de planta
Si nada de esto te pasa, la conversación interesante es otra: cuánta capacidad vas a necesitar en las próximas campañas y si la planta de hoy la aguanta. Eso se responde emulando.
Lo que contestan otros productores
Llévatelo en el móvil. Escanea y te llevas tu resultado, con la página entera para leerla con calma.
Primero se decide sobre datos. Después se automatiza.
Tres palancas, y en este orden: se mide, se ordena la secuencia de formatos y solo entonces se automatiza. Al revés, se automatiza un problema.
Emular
Decide con datos, no con el histórico de la campaña pasada
- Simular la línea con la mezcla real de formatos
- Comparar configuraciones de encajado y paletizado
- Anticipar el pico de campaña antes de que llegue
- Reducir el riesgo de una parada larga en la puesta en marcha
- Validar la inversión contra el espacio y el ritmo que ya tienes
Planificar
Menos cambios de formato, más cajas por turno
- Agrupar los formatos para que el cambio cueste menos
- Definir la secuencia de producción de la semana
- Sostener el ritmo cuando entra una promoción sin aviso
- Ganar margen de maniobra en la planificación a corto plazo
- Sacar más de la línea que ya está montada
Automatizar
Menos ajuste manual, más producción
- Eliminar el ajuste manual en cada cambio de formato
- Recortar los tiempos de preparación
- Que cambiar de formato no dependa de una sola persona
- Aumentar la disponibilidad del final de línea
- Bajar las microparadas, que es donde se va el turno
- Menos peso y menos posturas forzadas en el final de línea
Antes de decidir nada, el final de línea funcionando en software.
Emularlo con tu mezcla real de formatos responde la pregunta que de verdad frena un proyecto: si la inversión está bien dimensionada para los picos de campaña, y no solo para un martes tranquilo.
Antes de invertir
Para diseñar el sistema
- Probar configuraciones de máquina con datos reales de producción
- Definir la arquitectura óptima para cada planta
- Validar el rendimiento antes de instalar nada
- Reducir el riesgo de la inversión: ni sobredimensionar ni quedarse corto
Y todos los días de después
Para la producción diaria
- Simular escenarios de producción con muchas referencias
- Determinar la secuencia óptima de producción
- Minimizar los tiempos de cambio entre máquinas y materiales
- Anticipar cuellos de botella y subir la producción
- Decidir con datos, y en el día, no en la reunión del mes que viene
Lo que se puede medir
Datos medidos en nuestras líneas.
80.000
3.900
75 %
4,8/5
Cómo se juzga la decisión
OEE, OTIF y ROI: las tres cifras que vas a tener que defender.
El número lo cierras tú con tus costes. Nosotros te damos los datos de los que sale: la emulación te entrega la cadencia real del final de línea, lo que cuesta cada cambio de formato y las paradas que se acumulan.
OEE
Eficiencia general del equipo (Overall Equipment Effectiveness)
Lo que la línea produce frente a lo que produciría sin parar nunca y saliendo todo bien a la primera. Son tres factores que se multiplican, y en un final de línea con muchos formatos el que más cae casi siempre es el del medio.
Lo que te damos: En la emulación salen los tres por separado, puesto a puesto y formato a formato, antes de que la línea exista.
OTIF
Entregas a tiempo y completas (On Time In Full)
Un pedido solo suma si llega el día acordado y con todo dentro. Es la cifra que mira tu cliente, y la primera que se resiente cuando entra una campaña punta.
Lo que te damos: Se prueba antes: metemos una punta de campaña o un formato nuevo en la emulación y se ve qué aguanta.
ROI
Retorno de la inversión (Return On Investment)
Se calcula con tus costes y tus precios, no con los nuestros. Por eso no lo prometemos: lo que ponemos nosotros es la parte comprobable del cálculo.
Lo que te damos: Cajas por hora, puestos necesarios, ocupación de cada uno y horas de parada previstas. Con eso el número lo haces tú, y lo puedes defender.
Las tres se calculan con los mismos datos. Por eso la emulación se hace antes de comprometer la inversión y no después de montar la línea.
En vídeo
Grabado en plantas que producen a diario.
Cortes de instalaciones nuestras, de la caja al camión. Ni animaciones ni simulaciones.
Congelado, de la bolsa al palet
Encajado de bolsas de producto congelado y paletizado en una sala de temperatura controlada.
- En planta
Referencias
Trabajamos en 17 países
Y hay líneas nuestras de bienes de consumo en España, Portugal, Francia, Alemania, Reino Unido, Noruega, Argentina y Brasil. Todas diseñadas en Mungia.
- Mungia, donde se diseña
- País donde trabajamos
- Zona con una línea nuestra de bienes de consumo
Productores de gran consumo que ya trabajan con nosotros.
Y más de 600 clientes en 17 países, de todos los sectores.
Productos distintos, el mismo final de línea
-
01
Alimentación y congelado
Volumen alto, márgenes justos y clientes que auditan. Una parada de veinte minutos se nota en el cierre del mes.
-
02
Bebidas
Miles de envases a la hora: el final de línea tiene que ir tan rápido como la llenadora, o la llenadora espera.
-
03
Papel y tissue
Producto voluminoso, ligero y delicado. La manipulación es el proceso, no un accesorio del proceso.
-
04
Química, detergencia y agro
Envases rígidos, sacos y cargas pesadas: donde el paletizado a mano más lesiona.
-
05
Cosmética, cuidado personal y suplementos
Muchísima variedad de formato y series cortas. Es el territorio del robot colaborativo, que se reprograma en vez de rediseñarse.
-
06
Packaging y cartón
Tubos, bobinas y cajas: producto industrial que se encaja y se paletiza como gran consumo.
¿Quién responde cuando la línea se para en plena campaña?
Nuestro propio servicio técnico. Tres de cada cuatro incidencias se resuelven sin salir de Inser, por conexión remota, y cuando hace falta ir, se va. Da igual dónde esté la planta.
- 1 Soporte remoto Conexión inmediata, sin esperar a que llegue nadie.
- 2 Intervención en planta Cuando hay que estar delante de la máquina.
- 3 Plataforma IoT Avisos antes de la parada, no partes después.
- 4 Formación y traspaso Para que el turno de noche no dependa del nuestro.
Catálogo
Final de línea, el cuadernillo entero
Dieciséis páginas: de la formación de la caja al movimiento de palets. Pásalo como se pasa en papel.

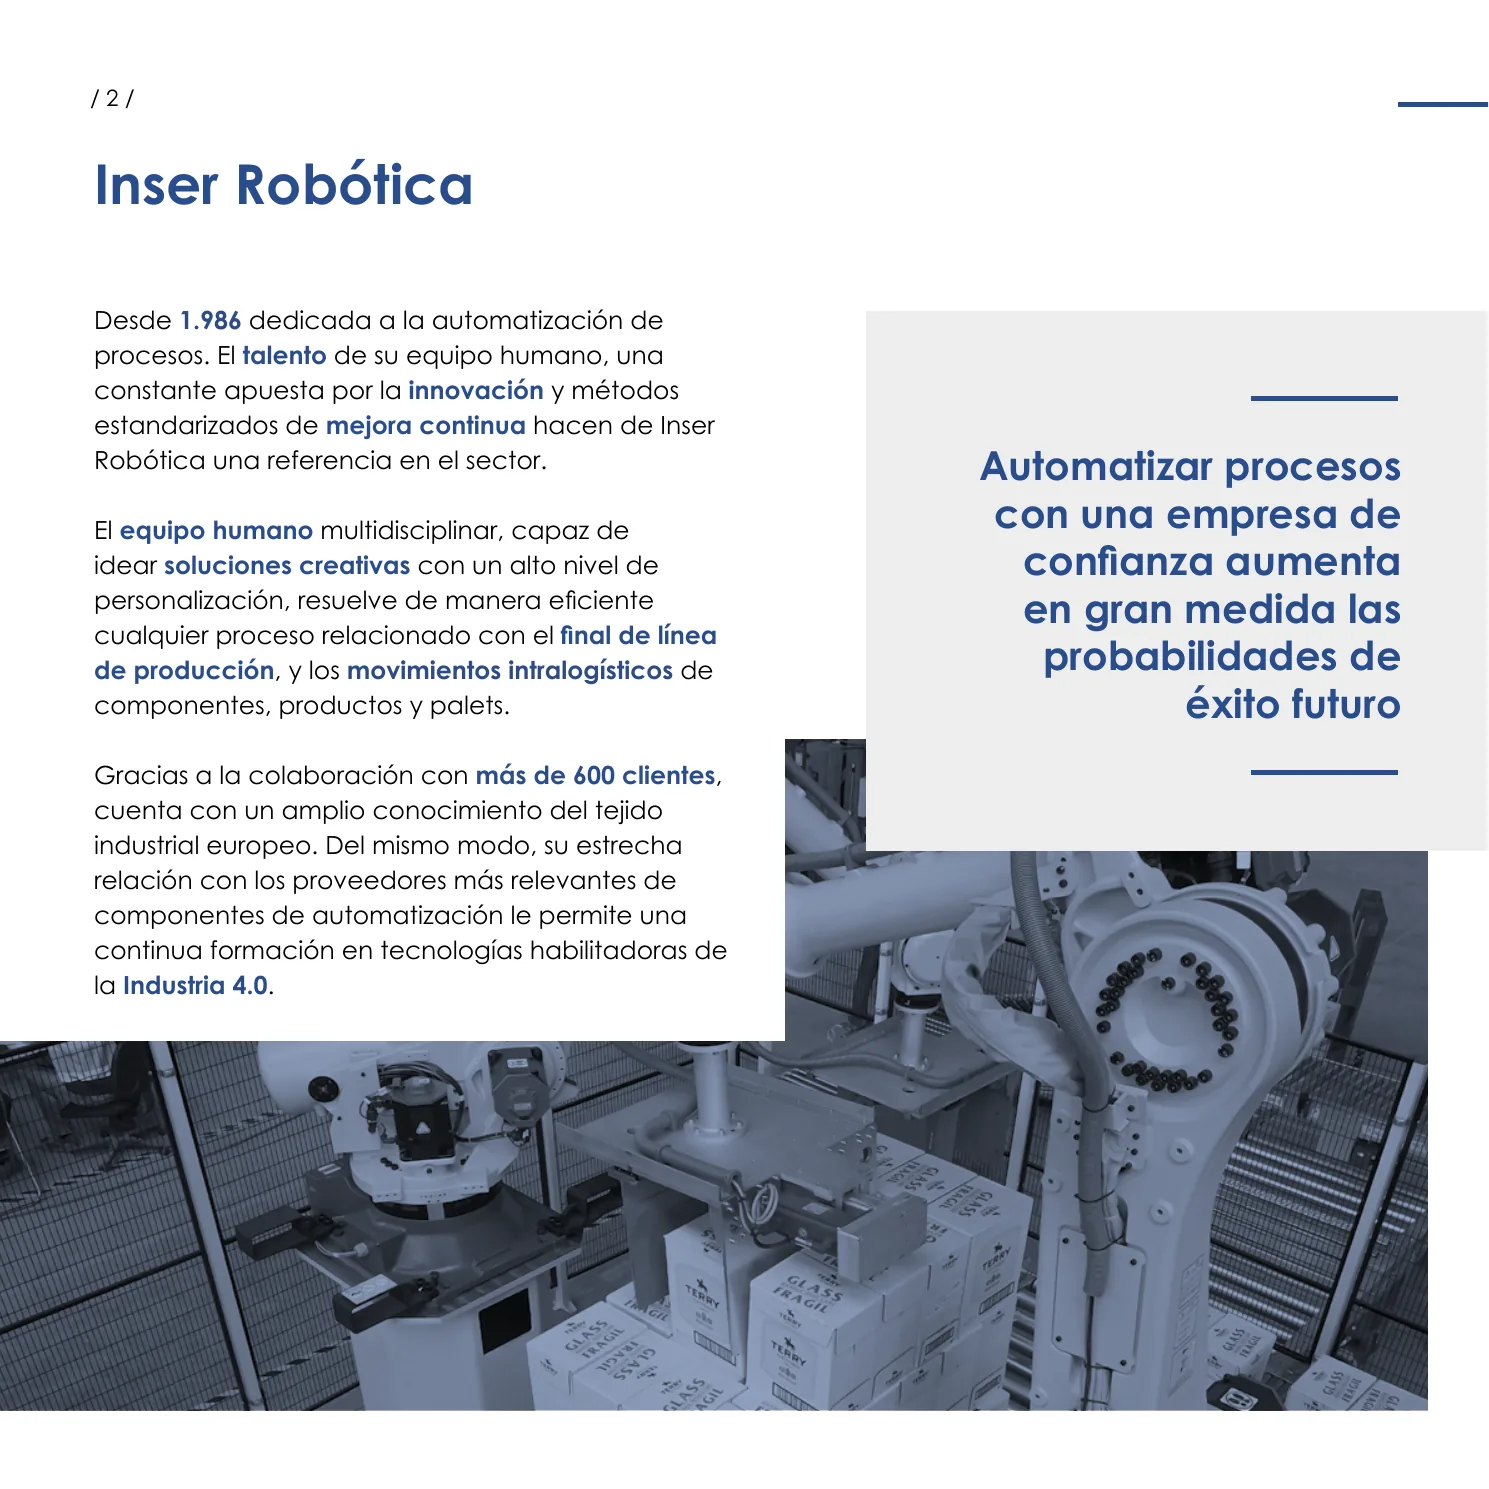

Arrastra la hoja, o usa las flechas del teclado.
No montamos un paletizador: respondemos de lo que sale por el final de la línea.
Experiencia contrastada
Desde 1987. Más de 1.000 proyectos entregados y mantenidos.
Modular y escalable
Módulos que entran sin parar el resto de la línea.
Productividad alta
Ciclos ajustados y cambios de formato que no se comen el turno.
Software propio
De la planificación al palet, sin costuras entre sistemas.
Sistema adaptativo
Se corrige solo para que un formato nuevo no baje la calidad.
Monitorización IoT
Datos en directo del final de línea entero.
Del final de línea… al control total.
Porque las cajas por turno no dependen de cuántos robots pongas: dependen de cómo ordenas los formatos, controlas el ritmo y aprovechas la línea que ya tienes.
Nueve respuestas antes de la primera reunión.
¿Qué automatizáis en una planta de bienes de consumo?
Todo lo que rodea a la línea principal: recepción y alimentación, procesos auxiliares, formación de caja y encajado, paletizado, enfardado y etiquetado, y el transporte al almacén y a expedición. La máquina de proceso es tuya y se queda como está; lo que hacemos es que nada de alrededor la frene.
¿Fabricáis la máquina de proceso, la llenadora o la envasadora?
No. Somos una ingeniería de automatización: ponemos el criterio, el diseño, la integración y el soporte para que tu planta produzca más con la línea que ya tiene, y nos integramos con la máquina de proceso sea del fabricante que sea.
¿Cómo se hacen los cambios de formato?
Por receta. Cada formato tiene su programa y el cambio lo hace el turno que esté, desde la pantalla, sin depender del especialista.
¿Qué pasa cuando entra un cliente con su propio mosaico de palet?
Se programa el mosaico nuevo sin reprogramar el robot ni parar la línea.
¿Se puede automatizar por fases?
Sí. Cada módulo funciona solo o combinado con los demás, y se dimensiona pensando en lo que vendrá, para crecer sin rehacer lo que ya está instalado.
¿Cómo se sabe si la inversión aguanta los picos de campaña?
Emulando el final de línea con tu mezcla real de formatos y tus cadencias antes de construir nada. Es la forma de ver si un puesto sobra o si otro se quedará corto en plena campaña.
¿Podéis trabajar con varias plantas del mismo grupo?
Sí, con cada planta por separado o con el grupo, con un único interlocutor para el conjunto y el mismo servicio técnico para todas.
¿Quién responde cuando la línea se para?
Nuestro propio servicio técnico, Inser Services. Tres de cada cuatro incidencias se resuelven sin salir de Inser, por conexión remota, y cuando hace falta ir, se va.
¿Quién es Inser Robótica?
Una ingeniería de automatización y robótica industrial fundada en 1987 en Mungia (Bizkaia), con más de 1.000 proyectos ejecutados, más de 600 clientes y trabajo en 17 países. Diseña, monta y arranca sus propias instalaciones, y las mantiene con su división de asistencia técnica, Inser Services.
Lo último que hemos contado sobre final de línea y paletizado.

diciembre 2025
La importancia de la programación en la automatización robótica de procesos industriales
La programación juega un rol importante en la automatización robótica de procesos industriales como los de final de línea

mayo 2025
La Fábrica Nacional de Moneda y Timbre automatiza su final de línea de fabricación de pasaportes
Llevaremos a cabo el desarrollo de dos células de encajado y paletizado de pasaportes en la sede de la FNMT en Jorge Juan, Madrid.

diciembre 2023
La Era de los Robots: Pioneros en Automatización y Eficiencia Industrial
Descubre cómo la automatización avanzada está transformando la industria, mejorando la eficiencia en la manufactura moderna.
Think better automation
- Wider vision Mirar la planta entera antes de tocar una máquina. Lo que frena una línea casi nunca está donde duele.
- Right decisions Decidir con datos: emulando, midiendo y poniendo las cifras encima de la mesa antes de comprar nada.
- Higher efficiency Más disponibilidad, mejor calidad y procesos que aguantan. La eficiencia llega como consecuencia.
¿Cuántas veces se para tu línea al día por algo que no es la línea?
Si no lo tienes medido, tampoco pasa nada: ese suele ser justo el primer trabajo. Cuéntanos cómo es tu planta y te decimos qué miraríamos primero.
Sigue en tu móvil. Escanea y te llevas la página entera. Y si quieres que te llamemos, déjanos tus datos aquí debajo.


